 +86-563-4308666


 Eng

Spørg ti mill superintendenter, hvad der begrænser deres slibekredsløb, og de fleste vil i sidste ende pege på den samme linjepost: omkostningerne ved at udskifte slibemedier. Slidstyrketeknologi er den disciplin, der bestemmer, hvor længe en kugle beholder sin diameter, sin form og sin formalingseffektivitet, før malmen fortærer den.
Hos ZXGB har vi brugt år på at bygge støbte og smedede medier til netop det problem. Vores 60.000 kvadratmeter store fabrik i Ningguo, Anhui, har en årlig kapacitet på 50.000 tons, støttet af et provinsielt forskningsinstitut dedikeret til stålkugler og slibemedier og et teknisk team på 25 ingeniører og 32 specialister. Sådan tænker vi om slidstyrke: hvad styrer det, hvordan man sammenligner medier retfærdigt, og hvilke vaner på møllesiden ødelægger stille og roligt det slidliv, du har betalt for.
Hvad slidstyrke virkelig betyder inde i en mølle
I en arbejdende mølle er slid ikke én begivenhed. Det er tre mekanismer, der kører på samme tid, og en bold skal overleve dem alle.
- Slid: hårde malmpartikler glider og ruller hen over overfladen og skærer gradvist metal væk.
- Slag: gentagne kollisioner spåner kanter, åbne overfladerevner og, i alvorlige tilfælde, knække bolden direkte.
- Korrosion: våd pulp, opløst ilt og surt eller basisk vand angriber matrixen mellem karbiderne.
Fordi disse mekanismer trækker i forskellige retninger, er slidstyrke altid en balance. En meget hård bold modstår godt slid, men kan knække under kraftige stød. En meget hård bold overlever stød, men kan slibe hurtigt væk. Den tekniske opgave er at finde det punkt på den kurve, hvor dit kredsløb bruger mindst penge pr. ton produkt.
Planter udtrykker normalt resultatet som en specifik slidhastighed: gram forbrugt medie pr. ton formalet malm eller kilogram make-up bolde pr. ton produkt. Det enkelte tal indeholder legeringen, varmebehandlingen, kuglestørrelsen, møllehastigheden og selve malmen, hvilket netop er grunden til, at to leverandører kan angive den samme hårdhed og stadig levere meget forskellige omkostninger.
Legeringskemi definerer loftet
Chrom er rygraden i castede medier
I støbte slibekugler bestemmer krom, hvor meget hårdt hårdmetal der kan dannes. Da chrom stiger over omkring 10 procent, skifter strukturen mod hårde M7C3 chromcarbider i stedet for blødere M3C-typer. Disse karbider fungerer som et skelet inde i matrixen, så slid skal skære igennem dem i stedet for blot at skubbe metal til side.
Det er grunden til, at støbefamilien normalt er opdelt i fire grupper: lavt krom til økonomisk tørslibning, medium krom til blandede opgaver, høj krom til cementklinker og hård malm, og ultrahøj krom til svær slid, hvor lange kampagner betyder mest. Hvert trin op ad kromstigen køber slidtid, men det kræver også strammere proceskontrol for at forhindre, at materialet bliver skørt.
Matrixen betyder lige så meget som carbiderne
Karbider kan ikke beskytte en bold alene; de har brug for en hård, sej matrix til at holde dem på plads. Mangan, molybdæn, kobber og andre elementer er tilsat for at forbedre hærdbarheden, så bolden hærder gennem hele dens sektion i stedet for kun ved huden. En bold med fremragende overfladehårdhed, men en blød kerne vil deformeres og miste sin profil under gentagne stød.
Til hårde malm-, klinker- og slaggeopgaver er dette den familie, vi normalt foreslår at vurdere først:
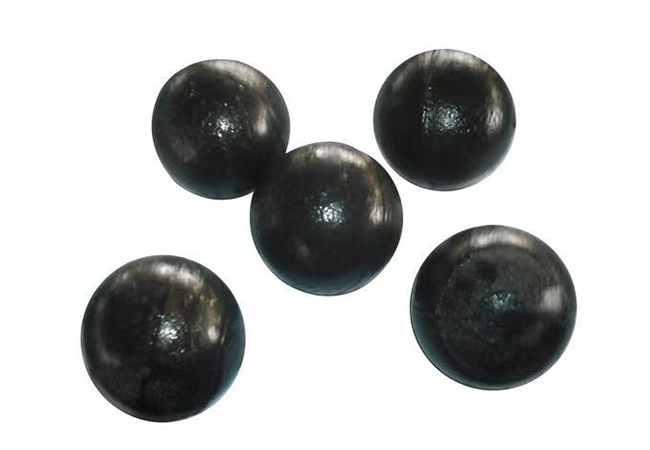 Høj krom legering støbekugle slibebold I nutidens hurtige industrilandskab er ydeevne, holdbarhed og bæredygtighed ikke længere valgfrie, men essentielle. Det er her, vores høje hårdhed, høj-kro... Se produkt →
Varmebehandling afgør, hvor meget af det loft du når
Identisk kemi garanterer ikke identisk slid. To kugler hældt fra samme varme kan efterlade anlægget med mærkbart forskellige levetider, hvis varmebehandlingen er forskellig. Austenitiseringstemperatur, holdetid, bratkølingsmedium, bratkølingshastighed og tempereringstemperatur bestemmer sammen den endelige mikrostruktur.
For højkrommedier tilstræber vi typisk en kernehårdhed i området HRC 58 til 64 med et kontrolleret niveau af tilbageholdt austenit og en overflade, der ikke er blevet overbelastet af en aggressiv bratkøling. Sluk for langsomt, og karbiderne sidder i en blød matrix, der hurtigt slides væk. Sluk for voldsomt, og indre spændinger opbygges og venter på, at det første kraftige stød bliver til en revne.
Hvorfor ét hårdhedstal er et svagt købskriterium
En enkelt hårdhedsmåling taget på ét sted på én bold fortæller dig meget lidt om slidets levetid. Bed i stedet om en hårdhedsprofil fra overflade til kerne, en beskrivelse af hårdmetalstrukturen og en slidhastighed målt under forhold tæt på dine egne.
Sammenligning af hovedslibemediefamilierne
Udvælgelse bliver nemmere, når mulighederne sidder side om side. Tabellen nedenfor opsummerer de familier, vi producerer, og de opgaver, de normalt matches til.
| Mediefamilie | Chromindhold | Typisk kerne hårdhed | Relativt slid liv | Bedst passende pligt |
|---|---|---|---|---|
| Lav krom støbt kugle | Op til omkring 3 % | HRC 45 til 50 | Baseline | Tørslibning, let slid, omkostningsfølsomme kredsløb |
| Mellem krom støbt kugle | Cirka 3% til 7% | HRC 48 til 55 | 1,3 til 1,8 gange | Blandet malm, moderat påvirkning, generel formaling |
| Højkrom støbt kugle | Omkring 10 % til 14 % | HRC 58 til 64 | 2 til 3 gange | Cementklinker, hård malm, våd formaling |
| Ultrahøj kromstøbt kugle | Over omkring 15 % | HRC 60 til 65 | 2,5 til 4 gange | Alvorlig slid, finslibning, lange kampagner |
| Smedet stålkugle | Legeret stål, lavt krom | HRC 55 til 62 | 1,5 til 3 gange | Primær fræsning med stor diameter, høj slagkraft |
| Keramisk kugle | Ingen | Meget høj overfladehårdhed | 4 til 8 gange i bødepligt | Forureningsfølsom fin og ultrafin slibning |
Læs tabellen som udgangspunkt. En medium-krom bold i et blødt malmkredsløb kan udkonkurrere en høj-krom bold, der er overspecificeret til jobbet, og en smedet bold i en stor primær mølle vinder ofte på slagstyrke alene.
Proceskontrol: Hvor der fremstilles slidstyrke
Støbning og smedning er to forskellige veje til slidbestandige medier, og hver har sine egne kvalitetshåndtag. Ved støbning bestemmer formdesign, hældetemperatur, podning og afkølingshastighed, hvordan karbiderne dannes, og hvor jævnt de fordeler sig. I smedning bestemmer stangkvalitet, varmekurve, deformationssekvens og kontrolleret køling kornflow og sejhed.
Vores anlæg kører præcisionsstøbning, smedning og varmebehandling som ét integreret flow, med inspektion fra indgående råmateriale til endelig pakning under et ISO9001 kvalitetssystem. Vi køber fra langsigtede kvalificerede stål- og legeringsleverandører, fordi et legeringsdesign kun betyder noget, hvis kemien, der når ovnen, er den kemi, der blev specificeret.
For primære møller, der er afhængige af medier med stor diameter og høj slagfasthed, er smedede medier normalt det stærkeste svar:
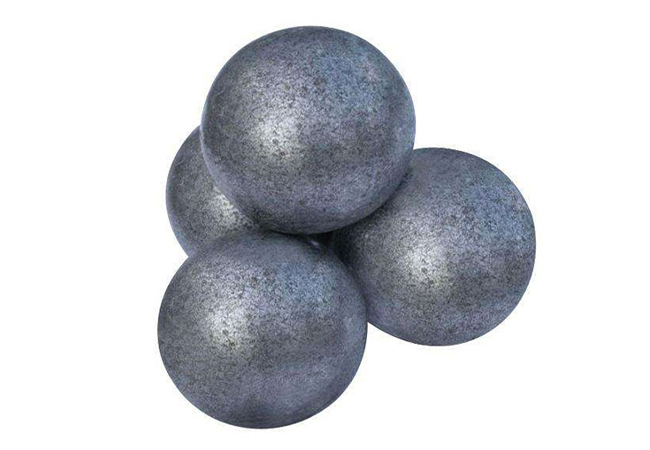 Smedede slibebolde I nutidens industrielle verden, hvor effektivitet, bæredygtighed og ydeevne er nøglen, er præcisionssmedning opstået som en fremstillingsmetode, der skifter spil – især... Se produkt →
Møllesiden af slidstyrke
Vi har set gode bolde fejle inden for få uger på grund af, hvordan en mølle blev drevet. Fem variabler forklarer det meste af kløften mellem laboratorieresultater og plantens virkelighed.
- Kuglestørrelse og ladningsmasse: overdimensionerede kugler tilføjer slagenergi, som malmen ikke har brug for, hvilket øger både brud- og slidhastigheden.
- Møllehastighed og ladningsbevægelse: en kataraktisk ladning giver stød, mens en kaskadeladning giver slid. Den rigtige tilstand afhænger af foderstørrelsen.
- Massetæthed og kemi: tynd, sur eller stærkt beluftet gylle accelererer korrosion og eroderer matrixen.
- Foderstørrelsesfordeling: en pludselig stigning i topstørrelsen tvinger medierne til at udføre arbejde, de aldrig blev udvalgt til.
- Foringens tilstand: slidte eller polerede liners reducerer løft, og ladningen begynder at glide i stedet for at vælte.
Det sidste punkt er let at undervurdere. Medier og foringer udgør ét slidsystem, og at skifte foringer uden at kontrollere kugleladningen igen, eller omvendt, koster næsten altid mere, end det sparer. Hvor slagbelastningen er tung, er vores ultrahøje manganstålforinger bygget til at arbejde sammen med en smedet ladning:
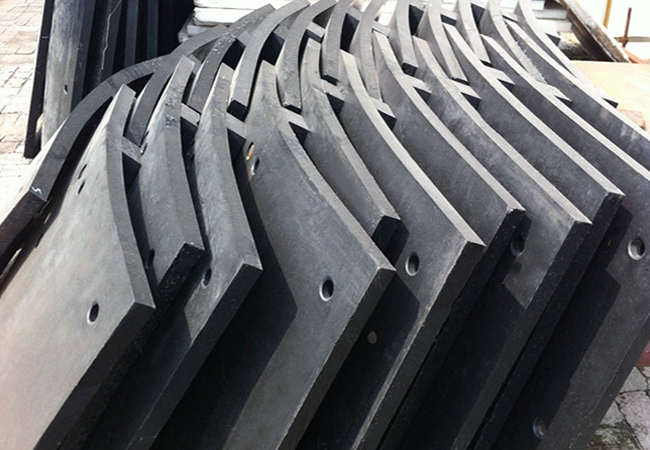 Ultra høj mangan stål foring Kuglemølle Liner Ultrahøj manganstålforing er en højtydende slidbestandig materialekomponent, der hovedsageligt anvendes i industrielt udstyr, der modstår stærke stød og hårde... Se produkt →
Sådan vurderer du slidstyrken, før du forpligter dig
Fordi slid er en systemegenskab, er den eneste rimelige sammenligning omkostningerne pr. ton formalet malm. Disse trin holder denne sammenligning ærlig.
- Bed om en specifik slidhastighed under definerede forhold, ikke en hårdhed alene.
- Anmod om hårdhedsprofilen fra overflade til kerne, plus en beskrivelse af mikrostrukturen.
- Kør en test med mærket kugle: tilføj en vejet, mærket batch, gendan den efter en fast periode, og mål massetabet.
- Beregn den sande pris pr. ton, inklusive fragt, efterbehandlingsarbejde, nedetid og enhver effekt på gennemløbet.
- Gentag testen, hver gang malmtype, foderstørrelse eller møllehastighed ændrer sig, fordi de bedste medier i dag måske ikke er de bedste næste år.
Vælg en partner, der udvikler slidstyrke
Hvert kredsløb har sin egen malm, sin egen møllegeometri og sin egen definition af et godt år. Derfor foretrækker vi at starte med data frem for en katalogside: en slidhistorie, en foderanalyse, mølledimensioner og en beskrivelse af opgaven er normalt nok til at begrænse valget til to eller tre kandidater.
Hvis du har brug for en formulering, hårdhedsprofil eller kuglegeometri, der passer til din applikation, kan vores brugerdefinerede OEM slidbestandige løsninger team kan bygge det op omkring dine driftsdata. Hvis du hellere vil tale det igennem først, kontakt vores ingeniører og vi hjælper dig med at sammenligne muligheder med de tal, der betyder noget i dit anlæg.
Slibekuglens slidstyrketeknologi er ikke en specifikation, der kan kopieres fra et datablad. Det er resultatet af legeringsdesign, disciplineret varmebehandling, ærlig inspektion og et møllemiljø, der tillader gode medier at udføre deres arbejde. Juster disse fire elementer, og satsen på make-upkuglen holder op med at være en månedlig overraskelse.


