 +86-563-4308666


 Eng

Enhver mølleoperatør lærer den samme lektie før eller siden: Foringen har mere indflydelse på processen end nogen anden sliddel. Det beskytter skallen, men det bestemmer også, hvordan formalingsmediet bevæger sig, hvor meget energi møllen trækker, og hvor længe møllen kan køre mellem nedlukninger. Kort sagt sparer den rigtige liner penge, og den forkerte koster penge uanset købsprisen. Når folk spørger om typerne af kuglemølleforinger, er det praktiske svar bedst organiseret omkring to klassifikationsakser: materiale og profil. Denne artikel gennemgår begge dele.
Hvad en Ball Mill Liner faktisk gør
En kuglemølle liner udfører tre job på samme tid. Det beskytter mølleskallen mod stød og slid fra ladningen; det overfører energi til slibemediet, fordi løft af foringsprofilen afgør, om kugler kaskade, grå stær eller glider; og det påvirker klassificeringen og opholdstiden for det materiale, der formales.
Disse funktioner er indbyrdes afhængige, så valg af liner er aldrig en beslutning, der passer til alle. Ved typiske driftshastigheder på 65 til 80 procent af den kritiske hastighed styrer foringsprofilen slibemediets baner. En profil, der fungerer godt i en tre meter cementmølle, kan fungere dårligt i en fem meter kuglemølle, der behandler hård malm. Materialee og profil skal vælges sammen, baseret på tilførselsstørrelse, mediestørrelse, møllehastighed og malmens eller klinkernes egenskaber.
Typer af kuglemølle liners efter materiale
Foringsmaterialer falder i fire familier: manganstål, kromlegeret stål, gummi og keramik. Minedrift og cementanvendelser tegner sig for den største andel af efterspørgslen, og de to første familier dominerer, fordi de tolererer stød og slid i produktionsskala.
Foringer i manganstål
Manganstål, også kaldet Hadfield-stål, indeholder omkring 12 til 14 procent mangan. Dens definerende egenskab er arbejdshærdning: Jo mere overfladen bliver slået, jo hårdere bliver den, mens interiøret forbliver sejt. Dette gør manganstål til standardvalget til grov primær slibning, hvor medier på 75 til 125 mm rammer foringen med høj energi. Almindelige foringer med højt manganindhold håndterer slibende malme og store kugler pålideligt og forbliver den mest omkostningseffektive mulighed for mange primære kuglemøller og SAG-møller.
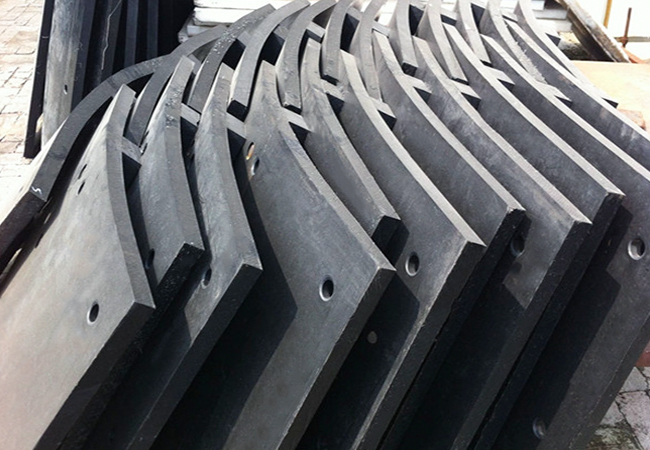 Almindelig høj mangan stål kuglemølle liner Denne liner er standard arbejdshærdningsmulighed til primære kugle- og SAG-møller, og tilbyder pålidelig slidstyrke under højenergipåvirkning fra store slibemedier til en omkostningseffektiv pris. Se produkt →
Ultrahøjt manganstål hæver manganindholdet til omkring 17 til 24 procent og fremskynder arbejdshærdningsresponsen. Overfladen opnår en højere hårdhed under gentagne stød, hvilket forlænger foringens levetid ved hårdt arbejde, såsom møller med stor diameter, højhastighedsdrift eller meget hårde og grove fremføringer. Afvejningen er en højere legeringsomkostning, så den vælges, hvor udskiftningsintervallet og nedetidsomkostningerne dominerer beslutningen.
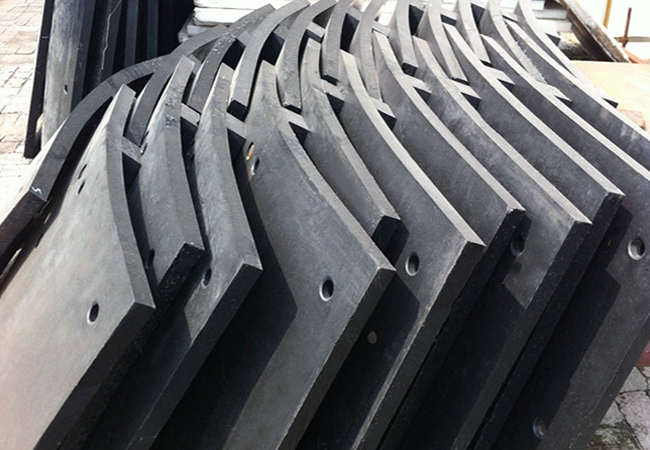 Ultra høj mangan stål kuglemølle liner Med 17–24 % mangan og forbedret arbejdshærdning, passer denne opgraderede liner til hårde opgaver som fræser med stor diameter, højhastighedsdrift og meget hårde eller grove fremføringer, hvilket forlænger levetiden. Se produkt →
Foringer i højkrom legeret stål
Foringer i højkromlegering er varmebehandlet til en typisk hårdhed på 58 til 64 HRC. Chromcarbider i en sej matrix giver dem fremragende slidstyrke, hvilket gør dem velegnede til sekundær og finslibning, hvor påvirkningen er moderat, og slid fra gyllen er hovedmekanismen. De er almindelige i cementbearbejdningsmøller og genslibekredsløb. Begrænsningen er reduceret slagstyrke: Brug af høj-krom liners i en grov primær mølle med overdimensionerede kugler risikerer revner og for tidlig fejl.
Gummi liners
Gummiforinger vejer omkring en fjerdedel så meget som stål. De er nemmere og hurtigere at installere, reducerer belastningen på møllelejer, absorberer stød godt, genererer mindre støj og modstår korrosion ved våd finslibning. Gummi har dog et klart betjeningsvindue: det er beskadiget af store medier og groft fremføring, så det er normalt begrænset til sekundære, genslibede og ultrafine møller med moderate kuglestørrelser.
Keramiske liners
Keramiske foringer af aluminiumoxid og zirconiumoxid er de hårdeste af de almindelige foringsmaterialer og introducerer ingen jernholdig forurening, hvilket betyder noget i applikationer med høj renhed og finslibning. De er skøre og praktiske hovedsageligt i små møller, slidmøller og laboratorienheder.
| Material | Hovedstyrke | Hovedbegrænsning | Bedste applikation |
|---|---|---|---|
| Mangan stål | Høj slagfasthed, arbejdshærdning | Moderat slidstyrke ved lav stød | Primær slibning, store medier |
| Højkrom legering | Meget høj hårdhed, lang levetid | Lav slagtolerance, højere omkostninger | Sekundær og finslibning |
| Gummi | Lav vægt, lav støj, hurtig installation | Dårlig med groft fremføring og store medier | Våd finslibning og genslib |
| Keramik | Ekstrem hårdhed, ingen jernholdig forurening | Skør, kun lille størrelse | Høj renhed og ultrafin slibning |
Typer af kuglemølle liners efter profilform
Profilformen styrer løftevinklen og derfor ladningens bevægelse. Den samme mølle kan ændre sin malekarakter blot ved at ændre foringsprofilen.
bølge Liners
Wave liners bruger glatte gentagne kanter, der løfter medier moderat og tilskynder til rulning og kaskade. De producerer effektiv slid ved lavere stødspænding, hvilket gør dem almindelige i sekundære og fine slibekredsløb.
Step og Lorain Liners
Step liners, ofte kaldet Lorain-stil liners efter deres originale design, kombinerer en tyk sektion, en step og en tyndere sektion. Denne geometri løfter mediet højere og fremmer grå stær, så den passer til grov slibning og store møller, der arbejder tæt på den øvre ende af hastighedsområdet.
Kileforinger
Kileformede liners skaber et gradvist løft og holder et tykt tværsnit nær skallen. De tilbyder god skalbeskyttelse og en kontrolleret mediebane, hvorfor de er meget brugt i møller med stor diameter.
Flade og Gitter Liners
Flade liners genererer minimalt løft og tillader medierne at glide frem for at falde sammen; de bruges i ultrafine møller og rørmøller, hvor skånsom slibning er påkrævet. Grid liners, med ribber eller slidser, fastholder og klassificerer medieladningen og optræder hovedsageligt i tørslibning og specielle kredsløb.
| Profil | Løftekarakteristik | Typisk brug |
|---|---|---|
| Wave | Moderat løft, kaskade | Sekundær og finslibning |
| Trin (Lorain) | Stærkt løft, grå stær | Grovslibning, højhastighedsmøller |
| Kile | Gradvis løft, skalbeskyttelse | Møller med stor diameter |
| Flad | Minimal løft, glidende | Ultrafine og rørmøller |
| Grid | Mediefastholdelse og klassificering | Tørslibning og specielle kredsløb |
Sådan vælger du den rigtige kuglemølle liner
Vælg foringen, som du vælger udstyr: på den samlede pris pr. ton, ikke på den oprindelige pris. Den billigste liner er ofte den dyreste i drift. Arbejd gennem disse faktorer i rækkefølge:
- Møllediameter og hastighed. Store møller med høj hastighed har brug for profiler med stærk løft, såsom trin eller kile; små eller langsomme møller kan bruge enklere bølgeformer eller flade former.
- Foderstørrelse og malmslibeevne. Grovt, hårdt foder kræver slagtolerant manganstål og en højtløftende profil.
- Slibemediestørrelse. Medier over 80 mm kræver manganforinger; mindre medier tillader kromlegering, gummi eller keramik.
- Procesbetingelser. Ætsende opslæmninger favoriserer gummi eller kromlegering; temperaturer over ca. 80 °C udelukker gummi.
- Liner tykkelse og slidgodtgørelse. Tykkere foringer holder længere, men reducerer møllevolumen; balance slid liv mod gennemløb.
- Installations- og nedetidsomkostninger. Lettere eller modulære liners reducerer udskiftningstiden, som ofte er mere værd end prisforskellen på liner.
Foringen og slibemediet slides som et system. I en sekundær mølle hamrer overdimensionerede eller dårligt tilpassede kugler foringsoverfladen og forkorter dens levetid, mens matchede højkromslibekugler producerer en mere ensartet ladning og sænker stødbelastningen på foringen. Møller, der køber foringer og slibemedier fra samme kilde, undgår kompatibilitetsproblemer og forenkler kvalitetskontrollen.
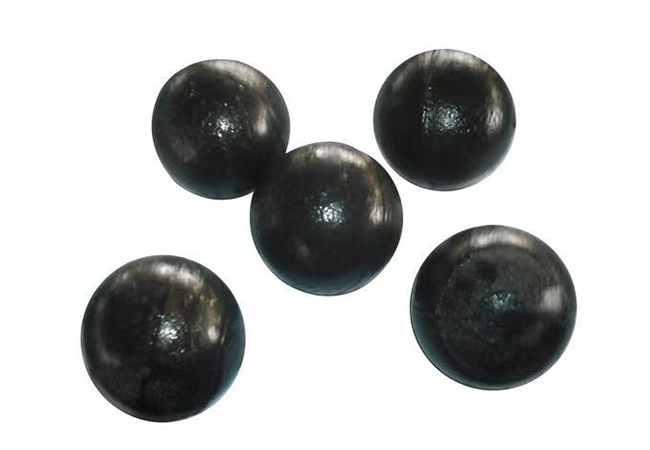 Høj kromlegering støbt slibebold Disse slibekugler er varmebehandlet til 58-64 HRC og modstår glidende slid i sekundære og fine slibekredsløb, med muligheder, der kan tilpasses i størrelse og kemi til våde eller aggressive miljøer. Se produkt →
Tegn på, at liner skal udskiftes
Selv den bedste liner er et forbrugsmateriale. Hvis den kører for længe, beskadiges møllens skal og forvandler planlagt vedligeholdelse til nødreparation. Inspicer ugentlig og planlæg udskiftning, når du ser nogen af disse tegn:
- Målt foringstykkelse under 50 procent af originalen eller under producentens minimum.
- Bolthoveder forsænket i foringen, eller lækage omkring bolte.
- Profiler synligt fladtrykte, med løfteribber slidte glatte.
- Møllegennemstrømningen falder, mens strømforbruget forbliver højt eller stiger.
- Revnede, løse eller manglende segmenter og metallisk støj under drift.
En simpel inspektionsrutine giver dig mulighed for at udskifte liners under planlagt nedetid, når skiftet koster timer i stedet for dage med tabt produktion.
Arbejd med en linjeleverandør, der forstår hele møllen
Den hurtigste måde at undgå foringsfejl på er at arbejde med en producent, der fremstiller foringen og ved, hvordan den interagerer med slibemediet. ZXGB producerer både manganstålforinger og slibekuglerne, der løber imod dem, understøttet af ISO9001 kvalitetsstyring, et provinsielt forskningsinstitut for stålkugler og slibemedier, og en årlig kapacitet på 50.000 tons. Det komplette produktsortiment er på mill liners og slid liners side . For en mere detaljeret materiale-for-materiale sammenligning, vores valgguide for længere levetid for foringen dækker de praktiske afvejninger mere i dybden. Hvis du ønsker en anbefaling til en specifik mølle, kan ZXGB-ingeniører gennemgå dine driftsdata og foreslå en liner, profil og mediekombination baseret på dit feed- og gennemløbsmål.


