 +86-563-4308666


 Eng

Spørg enhver, der driver en kuglemølle, hvad de først tjekker på en slibekuglespecifikation, og svaret er næsten altid hårdhed. Det er let at se hvorfor: hårdhed er det tal, der dukker op i udbud, bliver sammenlignet mellem leverandører og ser ud til at love en længere levetid. Efter flere års støbning og varmebehandling af højkromkugler i Ningguo, har vi erfaret, at hårdhed i højkromstøbejern er mindre et enkelt tal end en historie om kemi, karbidstruktur og varmebehandling, der arbejder sammen. Antallet betyder noget, men først når du ved, hvad der har produceret det, og hvad det bliver målt på.
Denne guide gennemgår, hvilke hårdhedsværdier for høje kromstøbejernsslibekugler faktisk repræsenterer, de områder, vi typisk arbejder med, og de spørgsmål, der er værd at stille, før en indkøbsordre udsendes.
Hvilken hårdhed virkelig måler i en høj krom støbejernskugle
Hårdhed beskriver et materiales modstand mod lokal plastisk deformation. Inde i en mølle betyder det modstand mod ridser, revner og gradvist metaltab. Højkromstøbejern er dog ikke en ensartet materialeblok. Det er en komposit: meget hårde chromcarbider af typen M7C3, med mikrohårdhed, der almindeligvis rapporteres i området HV 1100 til 1300, sidder i en martensitisk matrix, der selv er blevet varmebehandlet til et kontrolleret niveau.
Den struktur forklarer, hvorfor to skalaer optræder i den samme samtale. Rockwell C (HRC) giver en hurtig, praktisk aflæsning af en bolds bulkoverfladehårdhed. Vickers (HV) bruges, når du skal måle en individuel hårdmetal eller en tyndhærdet kasse. Når nogen citerer 60 HRC for en højkromkugle, beskriver de den gennemsnitlige respons af karbid-matrix-kompositten på en diamantindrykker, ikke hårdheden af selve karbiderne.
Hvor læsningen tages, betyder lige så meget. En kugle slibes normalt fladt på ét sted til testen, og en separat sektion skæres for at se, hvordan hårdheden ændrer sig fra overflade til kerne. Et stejlt fald fra sag til center peger normalt på en skør skal, der vil skåres i stedet for at blive slidt jævnt under stød.
Typiske hårdhedsintervaller for højkromede støbejernskugler
Som en praktisk reference viser tabellen nedenfor de områder, vi normalt arbejder med for støbte højkromslibekugler, grupperet efter kromniveau. Disse er vejledende snarere end absolutte, fordi kuglediameter, kulstofindhold og den nøjagtige varmebehandlingscyklus alle forskyder resultatet med et par punkter i begge retninger.
| Klasse familie | Omtrentligt chromindhold | Overfladehårdhed (HRC) | Kernehårdhed (HRC) | Hvor det plejer at passe |
|---|---|---|---|---|
| Høj krom, standard | 10 til 13 % | 58 til 62 | 55 til 59 | Cement rå fræsning, generel slibning |
| Høj krom, mellemklasse | 15 til 18 % | 60 til 64 | 57 til 61 | Minedrift og mineralforarbejdning |
| Ultra høj krom | 20 % og derover | 62 til 66 | 58 til 62 | Slibende malme, møller med stor diameter |
To punkter er værd at fremhæve. For det første er karbiderne i en 60 HRC-kugle langt hårdere, end den samlede aflæsning antyder, da HV 1100 allerede ligger ud over den praktiske top af Rockwell C-skalaen. For det andet øger flytning til en højere kromkvalitet slidstyrken hovedsageligt ved at øge karbidvolumen og kontinuitet, ikke ved at skubbe matrixen til en ekstrem hårdhed.
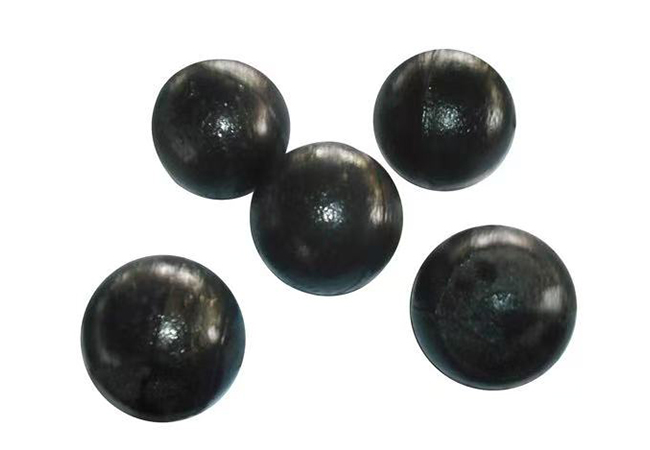 Standard høj krom støbe slibebold En standard høj-chrom støbt slibekugle til minedrift og cementslibning, der tilbydes i flere diametre og ZQCr12 kvalitet til sammenligning af baseline hårdhed. Se produkt →
Standard støbekuglen i høj krom ovenfor er den kvalitet, de fleste kunder starter med, og det er normalt her en første hårdhedssammenligning skal foretages.
Hvad der faktisk sætter den endelige hårdhed
Kemi kommer først
Krom og kulstof bestemmer tilsammen, hvor meget karbid der dannes, og hvilken type det er. Støbte jern med høj krom sidder generelt på mellem omkring 10 % og 28 % krom, med kulstof i området 2,0 % til 3,3 %. Forholdet mellem de to elementer er en mere nyttig indikator for adfærd end begge elementer læst for sig.
Varmebehandling klarer resten
Austenitiseringstemperatur, bratkølingsmetode og tempereringstemperatur bestemmer den endelige balance. Udgivet arbejde med slibekugler af høj krom støbejern har f.eks. vist, at bratkøling tæt på 980 °C og anløbning omkring 400 °C kan levere omkring 60,5 HRC sammen med slagstyrke i området 6 J/cm². Hæv tempereringstemperaturen og hårdheden falder, mens sejheden stiger; sænk den, og du får en hårdere, men mere skrøbelig bold.
Sektionsstørrelse og støbemetode
En 100 mm kugle afgiver varme langsommere i midten end en 40 mm kugle, så kernen vil altid læse lavere end overfladen. Metalformstøbning og sandstøbning fjerner også varme forskelligt, hvorfor identisk kemi kan give mærkbart forskellige resultater ved forskellige diametre.
Hvorfor hårdhed alene ikke vil holde møllen kørende
En bold skal overleve stød, før den kan slides gradvist. Vores erfaring er, at vellavede højkromede kugler med en korrekt kontrolleret varmebehandlingscyklus kører med brudrater under 1 %, men det tal afhænger af mere end HRC-nummeret på certifikatet. Resterende austenit, mikrorevner fra en aggressiv quench og indeslutninger fra smelten kan alle gøre en hård bold til en kortvarig en.
Det er derfor, vi altid ser på hårdhed og slagstyrke side om side. En 66 HRC bold, der spaller efter et par hundrede timer, koster langt mere end en 60 HRC bold, der slides jævnt i hele sin levetid. Målet er et hårdhedsniveau, der matcher pligten, ikke blot det højeste tal til rådighed.
 Ultra High Chromium Casting Slibebold En opgraderet højkromstøbt slibekugle i ZQCr15–ZQCr26-kvaliteter til tør- eller vådmalmslibning, hvor hårdhed og slagfasthed skal afbalanceres. Se produkt →
For store møller og stærkt slibende malme er støbekuglen med ultrahøj krom den kvalitet, hvor balancen bliver mest relevant.
Matchende kuglehårdhed til din mølle og malm
Der er ingen universel "bedste" hårdhed, kun et fornuftigt match. Møllediameter bestemmer den slagenergi, en kugle skal absorbere: Større møller med højere faldhøjder kræver mere sejhed, så det kan arbejde imod dig at jage toppen af hårdhedsområdet der. Malmslibeevne, normalt drevet af silicaindhold, skubber beslutningen den anden vej og favoriserer højere krom og højere karbidvolumen.
Møllehastighed, pulpkemi, våd eller tør drift og kuglestørrelsen belastede også alt slid. Vi beder normalt om møllediameteren, malmtypen og den aktuelle slidlevetid i gram pr. ton malm, før vi anbefaler en kvalitet, fordi disse tre svar indsnævrer valget hurtigere end nogen katalogtabel. En bredere visning af vores cast-sortiment er tilgængelig på høje krom slibebolde side, hvis du ønsker at sammenligne karakterer direkte.
 Ultra høj mangan stål kuglemølle liner En ZGMn17Cr2 arbejdshærdende mølleforing til kuglemøller, SAG-møller og knusere under hård påvirkning, beregnet til at blive valgt sammen med slibemedier. Se produkt →
Den anden halvdel af slidligningen er mølleforingen. En meget hård bold, der løber mod en mismatchet liner, kan slide skallen hurtigere, end den selv slider, så de to materialer fortjener at blive udvalgt sammen.
Sådan kontrollerer vi hårdhed, før en bold forlader planten
Hårdhedstest er kun meningsfuldt, hvis det udføres på samme måde hver gang. Under vores ISO 9001 kvalitetssystem gennemgår hvert produktionsparti en rutine, der inkluderer:
- Prøvetagning fra definerede positioner i partiet snarere end fra de mest bekvemme bolde
- Forberedelse af overfladen på en flad jord for at fjerne afkullede hud før testning
- Rockwell C-test i overensstemmelse med ISO 6508 eller ASTM E18, med konverteringer til HV eller HB, hvor en kunde kræver det
- Sektionering for at bekræfte kernehårdhed og kassedybde, ikke kun overfladeaflæsningen
- Metallografiske kontroller af carbidfordeling, plus slag- og faldtest på samme batch
- Registrering af resultater pr. varmenummer, så et certifikat kan spores tilbage til den faktiske smeltning
Vi minder også kunderne om, at en spredning på et eller to HRC-punkter over en batch er normal og forventet. Hvad der ikke bør variere er mønsteret: en konsekvent sag, en kontrolleret kerne og sejhed, der holder i brug.
En kort tjekliste før du bestiller
Når du sammenligner tilbud på slibekugler af høj krom støbejern, adskiller et par spørgsmål en nyttig specifikation fra en dekorativ:
- Hvilken skala blev brugt, og blev aflæsningen taget på overfladen eller på en sektioneret kerne?
- Er der en hårdhedsprofil på tværs af bolden, eller kun en enkelt figur?
- Hvilken slagstyrke ledsager den hårdhed?
- Passer den foreslåede kvalitet til din møllediameter og malmens slibeevne?
- Kan du teste en prøvebatch i dit eget kredsløb, før du forpligter dig til en fuld ordre?
Hårdhed er et virkelig brugbart tal, og det fortjener den opmærksomhed, det får. Det fungerer simpelthen bedst, når det læses sammen med kemi, mikrostruktur og sejhed frem for isoleret. Hvis du vejer karakterer for en bestemt mølle, er vores team altid glade for at se på dine driftsdata og tale gennem mulighederne, og guide til valg af mineslibekugle er et godt sted at starte sammenligningen.


