 +86-563-4308666


 Eng

Hver slibebold har en varmebehandlingshistorie, selv dem, der ankommer til gården, ser identiske ud. To bolde kan dele den samme kemi, komme ud af den samme form og stadig opføre sig helt anderledes i en mølle: Den ene kører en fuld kampagne, den anden begynder at sprænge inden for et par uger. Oftest skrives forskellen ind i varmekurven, kølehastigheden og tempereringsvinduet.
Det følgende er en praktisk gåtur gennem varmebehandlingsprocessen til at male kugler, som vi kører den hver dag, fra austenitisering til de kontroller, der fortæller os, om en batch virkelig er sund.
Hvorfor varmebehandling bestemmer, hvordan en bold præsterer
Hæld en høj krom kugle og lad den køle af i formen, og det der kommer ud er et ret uroligt stykke metal. Matrixen holder martensit sammen med tilbageholdt austenit, viklet rundt om et netværk af eutektiske carbider, der skifter med krom- og kulstofindhold. Tilbageholdt austenit er ballademageren. Det er blødt, det er metastabilt, og når først bolden begynder at støde i en mølle, bliver den ved med at forvandle sig til martensit på plads, ændre volumen af overfladelaget og åbne døren for spartling og brud.
Varmebehandling eksisterer for at afslutte denne transformation bevidst under kontrollerede forhold i stedet for at lade møllen gøre det tilfældigt. Tre ting bliver afbalanceret på én gang:
- Hårdhed : slidfladen, der modstår slid fra malm, klinker eller slagger.
- Sejhed : kernens evne til at absorbere gentagne stød uden at revne.
- Strukturel stabilitet : karbidfordeling og tilbageholdt austenit holdt inden for grænserne, så bolden opfører sig på samme måde på dag 60, som den gjorde på dag ét.
Kernestadierne i varmebehandlingsprocessen til slibning af kugler
Næsten hvert skema, der bruges til støbte eller smedede medier, kan læses som tre forbundne trin, med et fjerde inspektionstrin, der lukker sløjfen.
Opvarmning og austenitisering
Austenitisering udfører to opgaver: det opløser en del af det sekundære karbid, og det bringer kulstof i opløsning, så bratkølingen har noget at arbejde med. At skynde sig denne fase er en af de mest almindelige fejl, vi ser. Vi opvarmer i trin, med en forvarmning omkring 600-650°C for at udjævne tykkelsestemperaturen, derefter en rampe til austenitiseringsrummet, som for høje kromkvaliteter typisk lander mellem 980°C og 1.050°C.
Holdetiden følger sektionsstørrelse og ovnbelastning mere end et fast ur. Et brugbart udgangspunkt på værkstedet er cirka 1 til 1,5 minutter pr. millimeter diameter, men det reelle tal bør bekræftes af hårdhed og mikrostruktur på de første stykker af hver batch i stedet for antaget.
Slukning
Slukning is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Temperering
Temperering is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
For højforkromede kugler sidder vinduet normalt mellem 200°C og 350°C, med et hold på fire til otte timer afhængigt af diameter, efterfulgt af langsom afkøling. Anløbning under ca. 200°C efterlader for meget ustabil austenit; ved at skubbe langt over 400°C begynder den hårdhed, du har betalt for under quenchen, at bytte væk.
| Scene | Typisk temperatur | Hovedformål | Hvad vi ser |
|---|---|---|---|
| Forvarmning | 600-650°C | Udjævn temperatur i gennemgående tykkelse | Stigningshastighed, termisk chok |
| Austenitiserende | 980–1.050°C (høj krom) | Opløs karbider, mættet austenit | Hold tiden mod diameteren |
| Slukning | 880–950°C ind i mediet | Dann martensit af austenit | Kølekurve, risiko for revner |
| Temperering | 200-350°C | Lindre stress, kontrol bevaret austenit | Hold tid, hårdhedsrespons |
Tilpasning af processen til boldtypen
De samme tre stadier gælder på tværs af familien, men tallene flytter sig betydeligt, når du ændrer materiale og formningsrute.
Kromlegering støbte bolde
Kemi sætter loftet. En højkromkugle med 10% eller mere krom og den rigtige kulstofbalance kan nå de høje 50'ere til lave 60'ere på Rockwell C-skalaen efter en velkørende slukning og temperament. Mellem krom og lave kromkvaliteter bærer simpelthen ikke hårdmetalvolumen for at nå dertil, så deres kurver er ofte forenklet mod normalisering eller en let slukning og temperament, og indkøbsforventninger bør følge metallurgien snarere end katalogoverskriften.
Vores egen høje krom slibebolde behandles ud fra den logik, hvor kurven holdes konsistent fra batch til batch, så møllens ydeevne ikke glider.
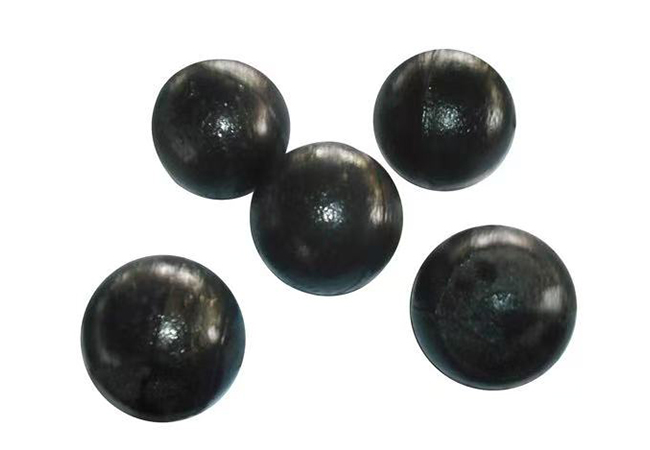 Støbte slibebolde i kromlegering Højkrom ZQCr12 støbt medie med ≥58 HRC overfladehårdhed, tilgængelig i diametre fra φ6,35 til φ120 mm til slidstærk slibning. Se produkt →
Smedede slibebolde
Smedede bolde begynder som rullet stang, skæres til i længden, induktionsopvarmes, smedes og slukkes derefter online. Processen er kontinuerlig frem for batch, og den parameter, der oftest vandrer, er quench-start temperaturen. Hvis stangen køler for meget mellem pressen og bratkølingsringen, falder hårdheden, og kuglen ender med en blød skal, der hurtigt slides i møllen. Tempering følger med det samme, mens restvarmen i kernen stadig bruges til at forkorte cyklussen.
 Præcisionssmedede slibekugler til kuglemøller Præcisionssmedede medier til minedrift, cement og kraftgenererende kuglemøller, tilbydes i φ6,35–φ120 mm størrelser med afbalanceret hårdhed og sejhed. Se produkt →
Valg af quenching medium og cooling curve
Sværhedsgraden af afkøling er en skive, ikke en kontakt, og den korrekte indstilling er den, der producerer en fuldt martensitisk kerne i den største kugle i partiet, mens den mindste holder den intakt. De almindelige medier, i grov rækkefølge efter sværhedsgrad:
- Vand : høj sværhedsgrad, lav pris, mest tilbøjelig til at revne; praktisk til almindelige smedede bolde med små diametre.
- Saltlage eller kaustiske opløsninger : endnu mere alvorlig og tilbøjelig til ujævnt filmbrud; sjældent brugt til støbte krommedier.
- Olie : Langsommere og sikrere, et standardvalg til smedede legeringsbolde, hvor forvrængning er vigtig, selvom brand- og røghåndtering skal håndteres.
- Polymer : Koncentrationen kan indstilles til at sidde mellem vand og olie, populært til smedede legeringskugler med reel risiko for revner.
- Forceret luft eller luft-olie : blid, godt matchet til høje kromstøbte kugler, hvis hærdeevne allerede er generøs.
Agitation betyder lige så meget som selve mediet. En stillestående tank producerer bløde pletter og spredte hårdhedsaflæsninger, uanset hvor god slukningskemien er.
Hvad går galt, og hvordan symptomerne læses
De fleste varmebehandlingsfejl melder sig tydeligt ud, hvis du ved, hvad du skal kigge efter. Et par af de mønstre, vi oftest diagnosticerer:
- Revner efter bratkøling , sædvanligvis langsgående eller indvendig: afkøling for kraftig, eller for langt mellemrum før tempereringsovnen.
- Soft shell eller soft core : austenitiserende temperatur eller hold for lavt, eller bolden afkølet under quench-start vinduet.
- Hårdhed scatter across a batch : ujævn ovnbelastning, inkonsekvent atmosfære eller dårlig bratkølingsomrøring.
- For tidlig afskalning i drift : tilbageholdt austenit efterladt for højt, fordi tempereringen var for kølig eller for kort.
- Høj brudrate : hårdhed jaget på bekostning af sejhed, eller et carbidnetværk efterladt for groft under størkning.
Tjek, der beviser, at kurven virkede
Testresultater er kun meningsfulde, når de tages konsekvent. Vores rutine efter temperering ser sådan ud:
- Hårdhed survey : aflæsninger på flere punkter rundt om overfladen og ved kernen af sektionerede bolde, prøvet på tværs af partiet i stedet for fra et praktisk hjørne.
- Hårdhed gradient : et profil på tværs af radius, som viser, om bratkøleren faktisk nåede midten.
- Impact test : gentagne fald fra en fast højde på en prøve af bolde, der bemærker det første tegn på revner.
- Mikrostrukturgennemgang : karbidform og fordeling, plus et estimat af tilbageholdt austenit, der generelt holdes under ca. 10 til 15 % for medier med højt kromindhold.
- Sporing af feltbrud : den langsomste indikator, men den mest ærlige, registreret pr. mølle og pr. kugleparti i løbet af kampagnen.
Varmebehandling er et system, ikke et enkelt trin
En kurve er kun så god som ovnen, der kører den, og ovnen er kun så god som materialet, der går ind. Derfor behandler vi varmebehandling som ét led i en kæde, der starter med legeringsindkøb og slutter med et mølleforsøg. Vores provinsielle forskningsinstitut for stålkugler og slibemedier, der drives sammen med partneruniversiteter, bruger meget af sin tid på netop denne form for kurveudvikling, og resultaterne går direkte tilbage til butiksgulvet.
Vi holder også processen verificerbar: ISO 9001-procedurer, fuld-procesinspektion fra indgående råmateriale til afsendelse og et teknisk team på 25 ingeniører og 32 specialister, der understøtter et anlæg på 60.000 kvadratmeter med 50.000 tons årlig kapacitet. Du kan læse mere om vores virksomhedsbaggrund hvis du vil have den længere version.
Hvis en mølle tygger gennem medier hurtigere, end den burde, er svaret normalt i kurven frem for fakturaen. Send os arbejdsbetingelser, kuglediameter, foderhårdhed og møllehastighed, og vi vil tale igennem, hvilket trin der sandsynligvis er ansvarligt, og hvad der skal ændres. Den samtale koster ingenting, og det er ofte den hurtigste vej til en lavere pris pr. ton jord.


