 +86-563-4308666


 Eng

Spørg fem mølleoperatører, hvilken størrelse slibebold de kører, og du vil få fem sikre svar, som ikke helt stemmer overens. Det er ikke stædighed. Kuglestørrelsen er en balance mellem foderet, der kommer ind, møllen, der udfører arbejdet, og produktet, der går ud, og hvert kredsløb afbalancerer disse tre forskelligt.
Så her er det ærlige svar, før vi går i detaljer: De fleste kuglemøller kører medier mellem 20 mm og 100 mm. De største kugler i ladningen er dimensioneret til at bryde det groveste foder, møllen nogensinde vil se, og de mindste kugler udfører den fine slibning nær udløbsenden. Hvis dit foder er 12 mm ved 80 % passerer, skal du forvente en topstørrelse på omkring 80 til 90 mm. Hvis du eftersliber til 30 mikron, er 20 til 30 mm kugler normalt nok.
Alt nedenfor er, hvordan vi kommer fra det store billede til et nummer, du faktisk kan bestille.
Typiske kuglestørrelser efter anvendelse
Før du beregner noget, hjælper det at vide, hvor de fleste kredsløb lander. Nedenstående intervaller kommer fra de cementfabrikker, metalminer og industrielle mineralaktiviteter, vi beskæftiger os med. Behandl dem som et udgangspunkt, ikke en specifikation.
| Pligt | Typisk foder (F80) | Fælles kuglediameter | Hvad medierne laver |
|---|---|---|---|
| Primær malmformning | 12 til 25 mm | 60 til 100 mm | Bryder de groveste partikler hurtigt |
| Primær kuglemølle, lukket kredsløb | 8 til 15 mm | 50 til 80 mm | Hovedparten af grov størrelse reduktion |
| Sekundær eller genslibemølle | 3 til 8 mm | 30 til 50 mm | Klargøring af flotations- eller udvaskningsfoder |
| Cementfinishmølle | 1 til 5 mm klinker | 15 til 40 mm | Slibning til 3.000 til 4.000 Blaine |
| Finslibning til 30 mikron | Under 1 mm | 20 til 30 mm | Endelig reduktion med lav risiko for brud |
| Laboratorie- eller pilotmølle | Under 1 mm | 5 til 20 mm | Prøvearbejde i lille skala |
To mønstre er værd at huske. Toppen af rækken er drevet af foderstørrelse, og bunden af rækken er drevet af den finhed, du jagter. Når en plante fortæller os, at dens slibning er blevet uberegnelig, er den ene af disse to en næsten altid årsagen.
Sådan beregner du den kuglestørrelse, du har brug for
Industristandarden er stadig Bonds metode, som dimensionerer den største kugle i ladningen, så den kan bryde den groveste partikel, den møder. Det fungerer ud fra tre input: foderets 80 % passerende størrelse, malmens Bond arbejdsindeks og møllens diameter.
Et hurtigt feltestimat
For et groft tal kan du regne ud på plantegulvet, tage kvadratroden af F80 i millimeter og gange det med 25. Det giver dig den største kuglediameter i millimeter:
- F80 på 2 mm giver en topstørrelse på ca. 35 mm
- F80 på 5 mm giver cirka 55 mm
- F80 på 12 mm giver cirka 85 mm
- F80 på 25 mm giver cirka 125 mm
Det simple forhold sporer de offentliggjorte maksimale kuglestørrelseskurver tæt, hvilket er grunden til, at så mange operatører holder det i hovedet. Det er stadig kun et første skøn, for det siger intet om, hvor hård din malm er, eller hvor stor din mølle er.
Hvad den fulde beregning tilføjer
Den komplette Bond-ligning folder arbejdsindekset og møllediameteren sammen med en konstant, der afspejler mølletype og udledningsarrangement. Retningen af korrektionen betyder mere end aritmetikken: en mølle med større diameter løfter ladningen højere og sænker den hårdere, så den har brugt for mindre kugler end en lille mølle, der maler det samme foder. Hårdere malm har brug for større kugler. Finere produktmål trækker den nødvendige størrelse ned, ikke op.
Tilpasninger vi normalt anvender
- Højt arbejdsindeks malm: Skru den beregnede størrelse op med 10 til 20 procent
- Mål P80 under 40 mikron: Træd ned, og gå sjældent over 40 mm
- Møllediameter over 4 meter: drop et størrelsestrin
- Høj fræsehastighed eller aggressive løftestænger: Slip et trin i størrelse
- Meget fint produkt af høj værdi: Overvej keramiske medier frem for stål
Én størrelse er aldrig nok: Boldstørrelsesfordeling
En ladning lavet af en kuglestørrelse kværner dårligt, uanset hvor omhyggeligt den størrelse blev valgt. Slibning sker på tværs af en række partikelstørrelser, og hver partikelstørrelse brydes bedst af en bestemt kuglediameter. Wear krymper også dine medier kontinuerligt, så en arbejdsladning indeholder naturligvis en spredning af størrelser.
I praksis fylder de fleste planter kun op med de to eller tre største størrelser og lader slid skabe alt mindre. En mølle, hvis beregnede topstørrelse er 80 mm, kan køre en makeup-blanding på cirka en halv 80 mm, en tredje 60 mm og resten 40 mm. Kredsløb, der har brug for en stram produktstørrelsesfordeling, tilføjer nogle gange en fjerde, mindre størrelse for at holde den fine ende produktiv.
Tjek opladningen hver til anden måned. Hvis den gennemsnitlige kuglediameter i møllen er faldet et godt stykke under dit designområde, er du effektivt med medier, der er til størrelser for små, og ingen mængde ekstra kraft vil fikse gennemløbet.
Støbt, smedet eller keramik: Hvad ændrer størrelsen du kan køre
Boldstørrelse og boldmateriale hænger sammen. En bold, der er for blød, deformeres og mister sin rundhed, hvilket stille og roligt ændrer den effektive størrelse på dit medie inden for få uger. En bold, der er for hård og skør, går i stykker i stedet for at blive slidt. Her er, hvordan de tre vigtigste mediefamilier passer ind i en dimensioneringsplan.
Høje kromstøbte slibekugler
Disse er arbejdshesten til ladninger mellem ca. 20 mm og 100 mm. Det høje kromindhold giver en hård, jævn struktur, så kuglerne holder deres diameter og form i lang tid. Det betyder mere, end det lyder. Hvis mediet beholder deres størrelse, forbliver den opladning, du har designet, den ladning, du kører, og din slibning forbliver stabil mellem påfyldningerne. De passer til cementmøller, primære malmmøller og genslibningskredsløb, hvor slidomkostninger pr. ton produkt er det antal, der overvåges. Hele sortimentet er på vores høje kromstøbte slibekugler side.
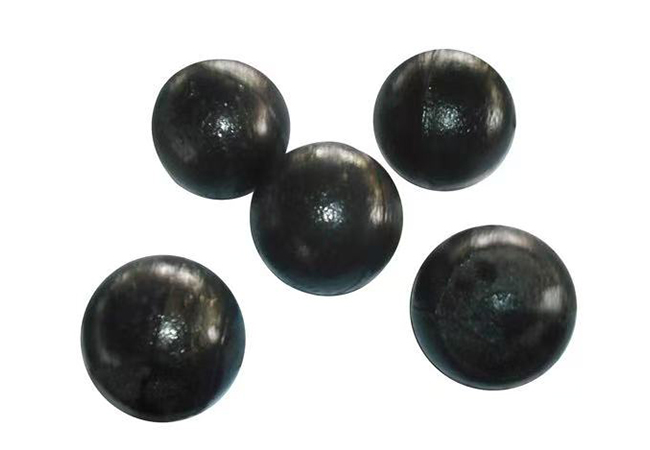 Høje kromstøbte slibebolde ZQCr12 Støbte medier med højt krom i diametre op til 120 mm, der tilbyder ≥58 HRC-hårdhed til stabil slibning i cement-, minedrift og genslibningskredsløb. Se produkt →
Smedede stålkugler
Smedede medier kommer til deres ret, når topstørrelsen stiger over omkring 100 mm, eller når møllen leverer kraftige stød. Den smedede struktur er sej og modstår brud under et stort fald, hvorfor store primære og SAG-kredsløb er afhængige af det. Afvejningen er slidt: en smedet kugle slides typisk hurtigere end en høj kromkugle med samme diameter, så størrelsesfordelingen skifter hurtigere og efterfyldning skal være hyppigere. Mange planter kører smedede medier i toppen af ladningen og høj krom under den.
 Præcisionssmedede slibebolde til kuglemøller Hårdt smedede medier til store primære og SAG-kredsløb, hvor brudmodstanden betyder noget; fås i diameter op til 120 mm. Se produkt →
Keramiske slibekugler
Når den nødvendige kuglediameter falder til under ca. 20 mm, bliver stål sværere at retfærdiggøre. Små stålkugler glider hurtigt og kan forurene produktet. Keramiske medier som alumina og zirconia er kemisk inerte, holder deres størrelse godt i fin og ultrafin slibning og arbejder ned til et par mikrometer. Afvejningen er tæthed: Keramik vejer omtrent halvdelen af, hvad stål gør for den samme diameter, så du kan muligvis gense møllehastigheden eller kuglebelastningen, når du skifter. Vores keramiske udvalg dækker den mindre ende af spektret.
Tegn på, at din kuglestørrelse er forkert
Møllen fortæller dig normalt, før laboratoriet gør det. Hold øje med disse signaler:
- Produktet bliver grovere, mens kraftforbruget forbliver fladt: De største kugler er for små til foderet
- Knækkede eller fladtrykte kugler i udløbet: Topstørrelsen er for stor til den faktiske fodring, eller materialet er for blødt
- Overslibning og slankning med stigende cirkulerende belastning: Medierne er for store til målstørrelsen
- Slidhastigheden stiger i gram pr. ton produkt: medierne er for bløde, for små eller begge dele
- Skader koncentreret i foderenden af mølleforinger : en overdimensioneret kugleladning hamrer på skallen
- Slibekvaliteten afviger inden for få uger efter en efterfyldning: den leverede hårdhed eller størrelse har ændret sig.
Test størrelsen, før du forpligter dig til den
Beregning indsnævrer feltet; en retssag afgør det. En markeret boldtest er den billigste måde at få rigtige svar på. Vej og markér en prøve af kugler, anbring dem i ladningen, kør møllen normalt i tre til seks uger, restituér dem og vej dem igen. Det giver dig en slidhastighed i gram pr. ton, og den fortæller dig, om boldene slides jævnt eller går i stykker.
Kør den nye størrelse i én mølle, mens en søstermølle forbliver på den gamle ladning. Spor specifikt energiforbrug, P80, gennemløb og fedforbrug side om side i mindst en måned. Hvis den finere størrelse er rigtig, bør du se den samme eller bedre gennemstrømning ved lavere specifik energi, uden et spring i brud.
Måling af bolde hos en leverandør, der bliver hos dig
At vælge en størrelse er den nemme del. At få en leverandør, der kan holde den diameter, den hårdhed og den kemi batch efter batch er det, der holder et kredsløb stabilt år efter år.
Vi laver slibemedier i Ningguo, Anhui, på en 60.000 kvadratmeter stor grund med en årlig kapacitet på 50.000 tons. Vores tekniske team omfatter 25 ingeniører, og vi driver et provinsielt forskningsinstitut dedikeret til stålkugler og slibemedier, og vi arbejder sammen med universiteter om nye udviklinger. Hver batch gennemgår inspektion fra råvare til færdigt produkt under vores ISO 9001-system, så de bolde, du modtager i marts, opfører sig som de bolde, du modtog i januar.
Hvis du sender os din foderstørrelse, mølledimensioner, arbejdsindeks og målmaling, gennemgår vi dimensioneringen sammen med dig og anbefaler en startafgift frem for et gæt.
Kuglestørrelsen er en af de få variabler i et slibekredsløb, du kan ændre på en mandag og se resultater fra fredag. Start med foderstørrelsen, kontrolberegninger i forhold til din mølle, træd tallet op eller ned for malmårdhed, og bekræft det med et forsøg. Det tal, der overlever den proces, er det rigtige for din plante.


